English
喷塑冷却与检验工艺指南
2026-01-05 13:30
冷却工艺的重要性与技术要点
冷却过程是喷塑工艺中承上启下的关键环节。固化后的工件温度通常高达180-200℃,必须经过科学控制冷却才能进入下一工序。不恰当的冷却会导致涂层出现裂纹、起皱、附着力下降等问题,严重影响产品使用寿命。
冷却方式的选择取决于工件材质、尺寸和涂层特性。常见的冷却方法包括自然冷却和强制冷却两种。自然冷却将工件放置在通风良好的区域,让其缓慢降至室温,适用于大多数常规工件。强制冷却则通过风扇等设备加速降温,适用于大型工件或生产效率要求较高的场景。
冷却速率控制是技术关键。过快的冷却速度会导致涂层与基材因热收缩系数不同而产生内应力,引发裂纹或附着力下降。特别是厚度较大的涂层,更需要采用渐进式降温策略。研究表明,冷却速率控制在4-8℃/分钟能获得最佳的涂层性能。
环境因素对冷却效果有显著影响。冷却区域应保持洁净,避免灰尘、杂质粘附在未完全硬化的涂层表面。同时,环境湿度应控制在合理范围内,过高湿度会导致涂层表面出现雾状缺陷。
冷却后产品的检验标准与方法
检验环节是确保产品质量的最终保障。完整的检验流程包括外观检查、厚度测量、附着力测试和性能验证等多个方面,每项都有明确的标准和方法。
外观质量检验
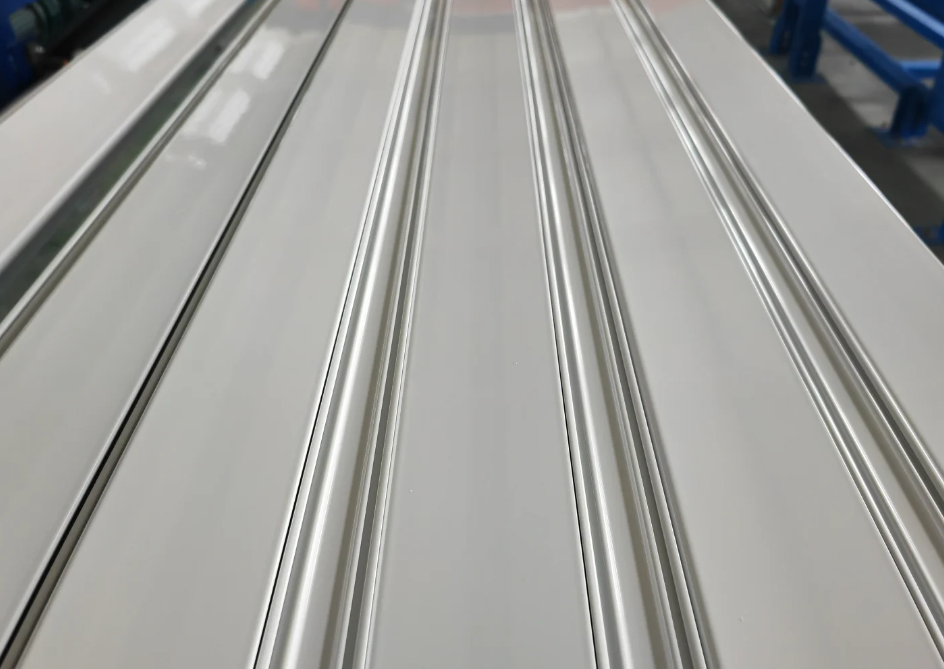
外观检验采用目测法,检验人员需在充足光线条件下仔细检查涂层表面。合格产品应颜色均匀一致,无显著色差;表面平整光滑,无颗粒、橘皮、针孔等缺陷。
对于高光涂层,光泽度应达到标准值的90%以上;哑光涂层则需控制光泽度在特定范围内。出现橘皮现象多因流平不充分,需调整固化温度或粉末配方。
厚度测量与控制
涂层厚度直接影响产品防护性能和使用寿命。使用电磁或涡流测厚仪进行测量,应在工件表面均匀选取9-12个点,确保厚度差不超过±20%。
适当的厚度范围为50-300μm。过薄(<40μm)会影响防护性,过厚(>120μm)则可能产生流挂、橘皮等缺陷,并增加成本。
附着力测试
附着力是评价涂层质量的关键指标。划格法是常用测试方法:在涂层表面制作1mm×1mm网格,使用专用胶带粘贴后快速撕离,涂层脱落面积不超过5%为合格。
对于要求更高的应用场景,还需进行冲击试验:采用500g砝码从50cm高度自由落体冲击,无涂层脱落为合格。这能验证涂层在机械应力下的表现。
常见质量问题分析与解决方案
喷塑冷却与检验过程中常见的质量问题需要系统分析和针对性解决,这对提高产品合格率至关重要。
冷却缺陷及处理
裂纹问题多因冷却过快或涂层过厚导致。解决方案包括优化冷却速率,对于厚涂层采用阶梯式降温;确保固化充分,避免过早冷却。
表面雾化通常由高湿度环境引起。可通过控制冷却环境湿度,或采用除湿设备解决;已出现的轻微雾化可通过抛光处理。
涂层性能缺陷
附着力不足可能源于前处理不彻底或固化不充分。需检查前处理工序,确保磷化膜质量;优化固化参数,保证充分交联。
局部固化不良往往由温度不均或工件遮挡造成。可通过改进固化炉气流组织,优化挂具设计来解决;轻微缺陷可尝试二次固化修复。
检验结果的处理与质量追溯
检验结果需要科学处理,并建立完善的质量追溯体系,这对持续改进工艺至关重要。
不合格品处理
对于检验不合格的产品,根据缺陷严重程度采取不同处理措施。轻微缺陷可进行返工处理,如局部修补、抛光等;严重缺陷则需彻底剥离涂层重新喷塑。
建立质量档案是重要环节。每批产品都应有完整的质量记录,包括前处理参数、喷涂条件、固化曲线和检验结果,实现质量可追溯。
数据统计与分析
定期统计产品合格率、缺陷类型分布等数据,通过趋势分析发现工艺中的系统性问题和改进机会。
利用统计过程控制(SPC)技术监控关键工艺参数,实现预防性质量控制,减少不合格品产生,提高生产效率和产品质量稳定性。
声明:此篇为我的网站原创文章,转载请标明出处链接: http://www.yizhou.info/207.html





